


Formy na príruby z PVC
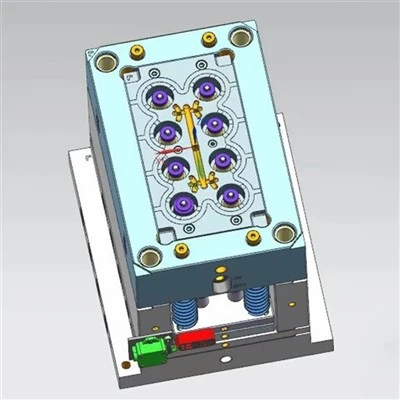
Rúrkové príruby z PVC vyžadujú prísnu kontrolu nad objemovým zmršťovaním, rýchlosťou chladenia a štrukturálnou integritou okolo vzorov otvorov pre skrutky, aby odolali hodnotám tlaku priemyselných tekutín. Tieto vstrekovacie formy sú vyrobené špeciálne pre-výrobcov vysokokapacitných potrubných tvaroviek, ktorí prevádzkujú automatizované výrobné bunky.
Konfigurácia nástrojov sa zhoduje so špecifickými upínacími tonážami,{0}}rozostupom medzi tyčami a cieľovými časmi cyklu. Mechanika vtoku a vyhadzovania je navrhnutá tak, aby zabraňovala tepelnej degradácii PVC, eliminovala stopy prepadnutia na ťažkých rebrových spojoch a dodávala rozmerovo stabilné komponenty pripravené na usadenie tesnenia a overenie tlaku pri prasknutí.
Špecifikácie produktu
|
Parameter |
Detail špecifikácie |
|
Platné normy |
ASTM D2467 (Schedule 80), DIN 8063, ISO 7005-1, JIS B2220 |
|
Typy prírub |
Nasúvacie-závitové, slepé, zásuvkové-zvary, voľné/záložné príruby |
|
Rozsah veľkostí |
DN15 až DN400 (1/2 palca až 16 palca) |
|
Konfigurácia dutiny |
Jedna-dutina alebo viac{1}}dutina (vyvážené usporiadanie bežcov) |
|
Oceľ jadra a dutín |
DIN 1.2738, DIN 2316, H13 (HRC 48-52 po vákuovom kalení) |
|
Základ formy |
Štandardné výmenné platne LKM, DME, HASCO |
|
Hradlový systém |
Možnosti pomocnej-brány, okrajovej brány alebo priameho vtoku s-ventilom |
|
Vyhadzovací mechanizmus |
Sťahovacia doska, kolíky vyhadzovača alebo synchronizovaný posuvný mechanizmus pre otvory pre skrutky |
|
Chladiaca architektúra |
Špirálové a prepážkové chladiace okruhy mapované pomocou simulácie Moldflow |
|
Očakávaná životnosť nástroja |
500 000 až 1 000 000 výrobných cyklov (s plánovanou údržbou) |
Výhody produktu
Tepelná regulácia:Strategické umiestnenie chladiaceho vedenia okolo ťažkých{0}}nástenných nábojov a čelných plôch prírub minimalizuje rozdielne zmršťovanie, čím zabraňuje deformácii a nerovnomerným dosadacím povrchom.
Pozičná stabilita:Čapy jadra tvoriace kruhy skrutiek sú vyvŕtané pomocou CNC prípravku{0}}a zaistené kľúčmi proti{1}}rotácii, aby sa zachovala tolerancia priemeru rozstupovej kružnice (PCD) pri veľkom-objeme.
Dynamika toku živice:Povrchy bežcov sú vybavené zrkadlovo{0}}leštenou povrchovou úpravou SPI A2 s kontrolovaným uhlom ponoru, čím sa eliminujú mŕtve zóny, kde dochádza k degradácii PVC-živice citlivej na teplo.
Konštrukčná tuhosť:Silné-podporné stĺpiky a hrubé podporné dosky zabraňujú vychýleniu formy pri vysokých vstrekovacích tlakoch.
Kontrola a kontrola kvality
Vysledovateľnosť materiálu:Správy o skúške materiálu (MTR) overujú chemické zloženie a úrovne tvrdosti všetkých ocelí na jadro, dutiny a formy.
Verifikácia rozmerov:Hotové oceľové komponenty a počiatočné skúšobné diely sa kontrolujú pomocou súradnicových meracích strojov (CMM) oproti 3D CAD modelom.
Overenie výkonu:Skúšobne lisované príruby sa podrobujú kontrolám go/no{0}}rozchodu pre skrutkové otvory PCD, paralelnosť hrúbky a podporu testovania hydrostatického tlaku pri roztrhnutí.
Dodacia dokumentácia:Zásielky zahŕňajú kompletné skúšobné správy, protokoly parametrov (teplota taveniny, rýchlosť vstrekovania, čas chladenia) a 20 vzorových dielov.
Prispôsobenie a technická podpora
DFM & Moldflow Simulation:Predložené výkresy dielov prechádzajú pred rezaním ocele štrukturálnou a tepelnou analýzou, aby sa identifikovali zvarové čiary, lapače vzduchu a prepadové značky.
Úpravy príruby:Možnosti prispôsobenia zahŕňajú-neštandardné počty skrutiek, zvýšené-rozmery čela alebo integrované drážky pre O-krúžky.
Modulárne vložky:Konštrukcia vymeniteľných vložiek umožňuje viacero tlakových menovitých hodnôt (napr. PN10 vs. PN16) s použitím jednej základnej základne formy.
Aplikácie
Mestská vodná infraštruktúra:Úpravne vody, rozvody pitnej vody a kanalizačné systémy.
Priemyselné spracovanie tekutín:Zariadenia na chemické spracovanie vyžadujúce-korózne odolné potrubné zostavy.
Poľnohospodárske zavlažovanie:Veľko{0}}objemové poľnohospodárske otočné a pod-hlavné rozvodné rozvody.
Komerčné inštalatérske práce:Slučky chladenej vody HVAC a kanalizačné siete komerčných zariadení.
Po-predajnej a technickej podpore
Balenie náhradných dielov:Dodáva sa so štandardnou náhradnou súpravou obsahujúcou vymeniteľné vyhadzovacie kolíky, pružiny, O-krúžky a lokalizované vložky jadra.
Technická dokumentácia:Kompletné 2D/3D montážne výkresy, elektrické schémy (pre horúce vtoky) a príručky údržby poskytované prostredníctvom zabezpečeného digitálneho prenosu.
Vzdialená technická podpora:K dispozícii je priama videopomoc pri riešení problémov s úpravami cyklu, redukciou blesku alebo bežnou údržbou.
FAQ
Otázka: Ako sa zabráni degradácii PVC živice v systéme žľabov počas dlhých výrobných sérií?
Odpoveď: Vyvážené, krátke{0}}rozloženia bežcov obsahujú efektívne, zrkadlovo{1}}leštené prechody (povrch SPI A2), ktoré eliminujú ostré rohy a mŕtve zóny, kde môže PVC stagnovať. Teploty trysky a potrubia sú prísne kalibrované, aby sa zabránilo lokálnemu prehriatiu.
Otázka: Ktorá trieda ocele sa odporúča pre veľkoobjemové-príruby z PVC podľa plánu 80?
Odpoveď: Oceľ DIN 1.2738 alebo H13 je špecifikovaná pre jadro a dutiny, vákuovo-kalená na HRC 48-52 pre trvanlivosť presahujúcu 800 000 cyklov. Na ochranu proti korózii spôsobenej uvoľňovaním kyseliny chlorovodíkovej počas spracovania je možné použiť voliteľné pochrómovanie alebo vložky z nehrdzavejúcej ocele.
Otázka: Ako sa udržiava vzor otvorov pre skrutky v rámci tolerancie v priebehu času?
Odpoveď: Otvory pre skrutky sa vytvárajú pomocou pevných, vodených jadrových kolíkov ukotvených do stupňovitých vreciek, a nie jednoduchým zalisovaním-. Anti{2}}rotačné kľúče a tepelne-spracované vodiace stĺpiky eliminujú bočný posun pri vysokých upínacích a vstrekovacích tlakoch.
Otázka: Aký je štandardný dodací čas od potvrdenia objednávky po skúšku formy?
Odpoveď: Dodacia lehota sa pohybuje od 35 do 55 dní v závislosti od veľkosti príruby, počtu dutín a zložitosti. To zahŕňa kontrolu DFM, prípravu ocele, CNC obrábanie, EDM, montáž na stolici a odber vzoriek T1.
Otázka: Aké formáty súborov sú potrebné na začatie analýzy DFM?
Odpoveď: Akceptujeme 3D formáty CAD vrátane súborov STEP, IGES, Parasolid (.x_t) a SolidWorks spolu s 2D výkresmi špecifikujúcimi kritické tolerancie, povrchové úpravy a cieľové triedy materiálov.
Otázka: Vykonávajú sa skúšobné testy s použitím skutočného PVC materiálu pred odoslaním?
A: Áno. Každá forma prechádza skúškami T1 s použitím formulácií živice PVC špecifikovaných zákazníkom-s podporou skúšobného videozáznamu, protokolov parametrov a rozmerovo skontrolovaných fyzických vzoriek na konečné odhlásenie-.
Populárne Tagy: pvc rúrkové prírubové formy, Čína výrobcovia pvc rúrkových prírubových foriem, dodávatelia, továreň
Tiež sa vám môže páčiť



Zaslať požiadavku